
Comment choisir le TPE pour le moulage par injection : facteurs clés, sélection des matériaux et considérations de transformation
Dans mon dernier article, j'ai passé en revuece qu'est réellement le TPEest etpourquoi il fond et se reforme comme un plastiqueAu lieu de durcir comme le caoutchouc. Cette question répond à la question de savoir ce qu'est le TPE. Mais elle ne dit pas comment choisir la bonne grade lorsque la pièce doit être moulée dans un véritable moule, sur une ligne de production réelle, et dans des délais stricts.
Choisir le TPE pour le moulage par injection, c'est d'abord partir de l'application de la pièce, et non des caractéristiques du matériau. Assurez l'adéquation entre la dureté, la fluidité et le comportement thermique, en fonction du moule, du cycle de fabrication et des conditions d'utilisation. Une fois cette adéquation maîtrisée, la pièce sort uniforme, résistante et prête à passer à l'étape suivante.
Cette idée — associer le matériau à l'application — sous-tend chacun des choix que je vous présente ci‑dessous. Elle explique également pourquoi deux produits fabriqués à partir de la « même » grade de TPE peuvent afficher des performances si différentes une fois sortis du moule.
Pourquoi le TPE est-il un matériau privilégié pour les applications de moulage par injection ?
Une pièce en plastique rigide se fissure sous des flexions répétées. Une pièce en caoutchouc durci nécessite une étape de cuisson distincte et ne peut pas être simplement rectifiée. Aucune de ces deux solutions ne convient à tous les designs présents sur mon établi.
Le TPE est privilégié pour le moulage par injection, car il s'opère sur des équipements de thermoplastique standard, saute l'étape de vulcanisation et permet à un TPE souple de s'adhérer directement à un plastique rigide en une seule étape. Cela réduit la durée du cycle, diminue les opérations d'assemblage secondaires et permet de réintroduire les chutes dans le processus plutôt que de les jeter.
La plupart des usines de plasturgie disposent déjà d'équipements de moulage par injection. Un grade de TPE compatible avec ces mêmes équipements élimine le besoin d'une presse à caoutchouc ou d'un four de cuisson distincts.Moulage par double injectionLaissez une entreprise de moulage intégrer une poignée souple en TPE à un manche rigide en un seul cycle, plutôt que d'assembler ensuite deux pièces à la main. C'est l'une des principales raisons pour lesquelles les équipes chargées des intérieurs automobiles privilégient le TPE pour les joints et les poignées : moins de pièces, moins de fixations, et moins d'endroits susceptibles de présenter une défaillance. Le retraitement est également un facteur clé : les canaux de coulée et les pièces rejetées peuvent souvent être réintroduits dans la trémie, dès lors que la qualité du matériau et le procédé le permettent, ce qui réduit le coût matière par pièce. Chez Yudahang, c'est généralement la première question que je pose à un client : votre conception nécessite-t‑elle véritablement deux pièces distinctes, ou le TPE vous permet‑il de les mouler en une seule ?
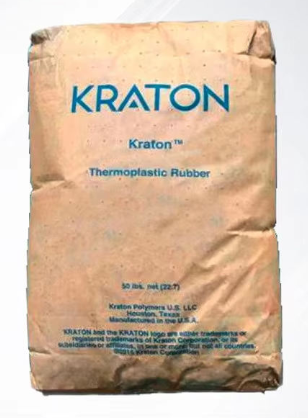
Quelles propriétés devez‑vous prendre en compte lors du choix de granulés TPE pour le moulage par injection ?
La dureté à elle seule ne vous renseigne pratiquement pas sur le comportement d'une pastille de TPE une fois qu'elle est introduite dans votre moule.
Lors du choix des granulés de TPE, veillez à vérifier la dureté, le taux d'écoulement à l'état fondu, la résistance à la traction et à la déchirure, le taux de compression ainsi que la compatibilité d'adhérence avec votre substrat. Chaque paramètre correspond à un mode de défaillance distinct ; négliger l'un d'eux se traduit généralement, à terme, par une réclamation au titre de la garantie, et non par un résultat d'essai en laboratoire.
Je regroupe ces propriétés en trois catégories : toucher, écoulement et adaptation. Le toucher englobe la dureté et l'élasticité, qui déterminent le comportement de la pièce entre les mains ou sous un joint. L'écoulement couvre…Indice de fluidité à l'état fonduet la viscosité, qui déterminent si le pastille remplit une paroi fine ou un canal d'alimentation long sans défauts de remplissage. Les propriétés de l'encapsulation comprennent l'adhérence, la résistance chimique et…Rémanence de compression, qui permettent de déterminer si la pièce fonctionne encore après des mois d'utilisation sur le terrain, et non pas simplement à l'issue du moulage. Voici comment je procède habituellement pour expliquer cela à un client :
| Propriété | Ce que cela vous indique | Pourquoi cela importe-t-il |
|---|---|---|
| Dureté (Shore A/D) | Sensation de douceur et d'adhérence | Correspond à l'ergonomie et à la pression d'étanchéité |
| Indice de fluidité à l'état fondu | Comme il s'emboîte aisément dans le moule | Prévient les coulures et les lignes de soudure |
| Déformation de compression | Récupération après une charge soutenue | Maintient l'étanchéité des joints et des garnitures au fil du temps |
| Compatibilité d'adhésion | Adhérence au substrat rigide | Détermine si le surmoulage est effectivement efficace |
Comment le procédé de moulage par injection du TPE influence-t-il la qualité du produit ?
Deux ateliers peuvent utiliser la même qualité de TPE et pourtant obtenir deux pièces très différentes.
Le procédé d'injection influence la qualité des pièces en TPE par la température de fusion, la vitesse d'injection, la pression de maintien et le temps de refroidissement. Si l'on commet des erreurs dans ces paramètres, même une grade de TPE soigneusement sélectionné peut se déformer, présenter des affaissements ou se fendiller au niveau de la gate.
Une température de fusion trop basse laisse le matériau insuffisamment plastifié, ce qui entraîne un remplissage médiocre et des lignes d'écoulement à la surface. Trop élevée, elle risque de dégrader le matériau, affaiblissant la résistance à la déchirure précisément là où la pièce en a le plus besoin. La vitesse d'injection influence la manière dont le front de fusion remplit la cavité ; une vitesse trop élevée peut piéger de l'air et laisser des marques de brûlure près des évents. La pression et la durée de la phase de surmoulage permettent de maîtriser les déformations par retrait et d'assurer la stabilité dimensionnelle une fois la pièce refroidie. Le temps de refroidissement est souvent le premier paramètre que l'on réduit pour accélérer le cycle, mais une pièce extraite trop tôt peut tout de même se déformer dès son sortie du moule. Je considère le moule et le procédé comme des éléments intégrés à la décision concernant le matériau, et non comme une étape distincte intervenant a posteriori. Même avec une excellente qualité de TPE, si le procédé est déficient, le résultat final restera défectueux.
Quels sont les problèmes courants du moulage par injection en TPE et comment les résoudre ?
Des défauts de moulage, des éclats et des marques de retrait apparaissent sur presque toutes les lignes de production de TPE à un moment ou à un autre.
CommunMoulage par injection en TPELes problèmes comprennent les défauts de remplissage, les reflets de flash, les marques d'affaissement et une mauvaise adhérence sur les pièces surmoulées. La plupart d'entre eux sont imputables à un déséquilibre du flux de matière fondue, à une température de moule inappropriée ou à un substrat qui n'a jamais été testé pour son adhésion dès le départ.
Les coulées courtes indiquent généralement que le débit de fusion est trop faible par rapport à l'épaisseur de paroi, ou que la vitesse et la pression d'injection ont été réglées de manière trop prudente pour cette géométrie. Les bavures révèlent un moule dont la fermeture n'est pas suffisamment serrée pour la viscosité du matériau à cette température. Les marques d'affaissement résultent d'une pression de compactage insuffisante ou d'une section de paroi trop épaisse pour refroidir uniformément. Les défauts d'adhérence sur les pièces surmoulées constituent le problème le plus délicat : l'énergie de surface du substrat, la température du moule, ainsi que le choix inapproprié de la famille chimique du TPE peuvent tous entraîner le décollement d'une couche adhérente souple d'une base rigide. Dans mon propre travail de dépannage, je considère conjointement le matériau et le procédé avant d'en imputer la responsabilité à l'un ou l'autre isolément. Le plus souvent, la solution requiert moins qu'un remplacement complet du matériau. Un ajustement de la température du moule ou une légère augmentation du temps de compactage résolvent bien plus de problèmes qu'on ne l'imagine.
Conclusion
Choisir le bonTPEPour le moulage par injection, il ne s'agit jamais d'une décision isolée. Il s'agit d'aligner les propriétés des matériaux, la conception du moule et les paramètres de procédé sur la fonction réelle de la pièce, depuis le tout premier cycle de production jusqu'à des années d'utilisation sur le terrain.
Références
- Osswald, T. A., et Turng, L.-S. (Dir.).Manuel de moulage par injection, 3e édition. Hanser Publishers, 2008.
- Drobny, J. G.Manuel des élastomères thermoplastiques, 2e édition. Elsevier, 2014.
- Holden, G., Kricheldorf, H. R., et Quirk, R. P. (Dir.).Élastomères thermoplastiques, 3e édition. Hanser Publishers, 2004.
- Bhowmick, A. K., et Stephens, H. L. (Dir.).Manuel des élastomères, 2e édition. CRC Press, 2000.
- ASTM International.ASTM D395-18 : Méthodes d'essai normalisées pour les propriétés des caoutchoucs — Tassement sous compression.
- Rosato, D. V., et Rosato, M. G.Manuel de moulage par injection. Springer, 2000.