
Comment réduire les taux de rebut lors de l'utilisation du SBS en production de masse ?
Des taux de rebut élevés dansSBSLa production en série coûte de l'argent, et pas qu'un peu. Chaque pièce rejetée représente du matériau perdu, du temps gaspillé et une main-d'œuvre inutilement mobilisée. Heureusement, les rebuts ne sont pas le fruit du hasard : vous pouvez les maîtriser.
Afin de réduire les taux de rebut dansSBSEn production de masse, il faut disposer de matières premières stables, d'une formule de mélange maîtrisée et d'étapes de fabrication standardisées. La plupart des défauts proviennent d'un léger changement dans l'un de ces domaines. Identifiez d'abord le maillon le plus faible, puis instaurez une cohérence tout au long du processus. [1][2]
Cela semble simple, mais de nombreuses usines peinent encore à y parvenir. Je vous invite à examiner, étape par étape, les véritables causes du gaspillage. À la fin, vous comprendrez où la plupart des fabricants perdent le contrôle et comment le retrouver.
Quels sont les principaux facteurs à l'origine des taux élevés de rebut lors du traitement en masse du SBS ?
Les rebuts ne proviennent pas d'un seul lot défectueux. Ils s'accumulent à partir de petits problèmes répartis sur l'ensemble du processus. La plupart des équipes ne s'en rendent compte qu'une fois que le rendement commence à baisser.
Des taux de rebut élevés pendantSBSLe traitement en masse résulte généralement d'une combinaison de facteurs. L'irrégularité des matières premières, des conditions de mélange instables, un contrôle de processus insuffisant, l'usure des équipements et les habitudes des opérateurs y contribuent tous. Aucune cause ne joue isolément ; ensemble, ils amplifient le taux de défauts. [1][2][3]
Les facteurs qui agissent de concert
Je me souviens d'une semaine où notre taux de rejet est passé, du jour au lendemain, d'environ 3 % à près de 9 %. Au début, nous avons mis cela sur le compte du nouvel opérateur de la nuit. Mais en examinant les registres, nous avons constaté que trois éléments avaient changé simultanément : le fournisseur avait livré un lot de matière première légèrement différent ; le mélangeur n'avait pas été entretenu depuis deux mois ; et l'équipe de nuit avait sauté un contrôle de viscosité de routine afin de gagner du temps. À eux seuls, aucun de ces trois facteurs n'aurait suffi à expliquer cette forte hausse ; pris ensemble, ils en étaient la cause.
D'après mon expérience, un petit changement à une étape ne provoque guère, à lui seul, de crise. Les problèmes surviennent lorsque plusieurs petits ajustements se cumulent simultanément : un lot de matière première légèrement différent entre en contact avec une machine fonctionnant un peu trop chaude, et un opérateur qui omet une vérification. C'est à ce moment-là que les taux de rejet s'envolent.
Je m'attache à cinq domaines dès qu'un problème de chutes se présente. Chacun d'eux s'alimente au suivant, raison pour laquelle je ne les considère jamais comme des problèmes isolés.
|
Facteur |
Ce qui peut mal tourner |
Résultat en jeu |
|
Matière première |
Variation d'un lot à l'autre |
Comportement de fusion incohérent |
|
Formule de mélange |
Ratio ou timing incorrects |
Parties faibles ou inégales |
|
Conditions de traitement |
Dérive de température ou de pression |
Déformation, vides, coulures |
|
Équipement |
Usure, mauvais entretien |
Défauts récurrents |
|
Pratique de l'opérateur |
Étapes sautées, contrôles bâclés |
Avertissements précoces manqués |
Lorsque je remonte jusqu'à la cause profonde d'un pic de dégradation, il touche presque toujours deux lignes ou plus de ce tableau simultanément. C'est pourquoi corriger un seul élément ne résout que très rarement l'ensemble du problème.
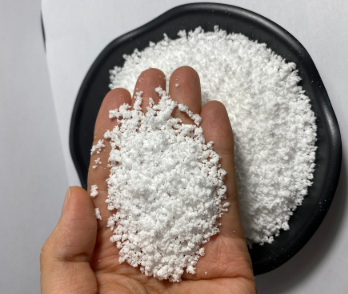
Comment ajuster la formule de mélange pour réduire les pièces SBS défectueuses ?
Une mauvaise formule ne se révèle pas toujours à l'œil sur le papier. Ce n'est qu'une fois la ligne en pleine production que ses faiblesses apparaissent.
Pour réduire les pièces SBS défectueuses, ajustez la formule de mélange en vous appuyant sur des données de production réelles, et non uniquement sur des essais en laboratoire. De légères variations du rapport de mélange, de la durée de malaxage ou de la température peuvent modifier l'écoulement du matériau. Testez les modifications de formule à la vitesse de production réelle avant de les finaliser. [2][3]
Pourquoi la réussite du laboratoire ne garantit pas la réussite de la ligne de production
Je prête une attention particulière à la consistance du mélange, car c'est là que naissent de nombreux problèmes. Lorsqu'une formulation SBS n'est pas rigoureusement maîtrisée, de légères variations dans les proportions des ingrédients ou dans la durée de malaxage peuvent modifier le comportement du matériau une fois qu'il arrive au stade de la transformation.
C'est pourquoi je ne considère jamais un ajustement de formule comme une simple tâche de laboratoire ponctuelle. Une formule qui paraît parfaite dans un petit lot d'essai peut toutefois échouer dès qu'elle est mise en production à pleine cadence, soumise à des cisaillements plus élevés ou soumise à des temps de fonctionnement prolongés. Je teste toujours une nouvelle formule dans les mêmes conditions que la production quotidienne, et non pas uniquement en milieu de laboratoire contrôlé.
Le tableau ci-dessous présente la manière dont je procède à la comparaison des modifications de formules avant de les approuver pour une utilisation sur l'ensemble de la gamme.
|
Phase de test |
Ce que je vérifie |
Pourquoi cela importe-t-il |
|
Lot de laboratoire |
Comportement matériel de base |
Confirme que la formule est viable |
|
Essai pilote |
Comportement à vitesse réelle |
Révèle les problèmes de flux cachés |
|
Production complète |
Une constance au fil des heures |
Confirme la stabilité à long terme |
Sauter la phase de test pilote est l'erreur la plus fréquente que je constate. Cela semble plus rapide, mais cela finit généralement par coûter davantage en temps par la suite.
La sélection de la qualité des matières premières peut-elle influencer le taux de rejet des produits SBS ?
Un matériau peut paraître conforme sur la fiche technique tout en posant problème sur la ligne de production. Cet écart entre la théorie et la pratique vient souvent surprendre de nombreuses équipes.
Oui, le choix de la qualité de la matière première peut influencer directement le taux de rejet des produits SBS. Une grade qui donne de bons résultats lors d'essais à petite échelle peut révéler des variations lorsqu'il est utilisé à plus grande échelle. Sélectionner un grade adapté à votre procédé, et non pas uniquement à votre cahier des charges, permet de réduire les écarts inutiles. [1][2]
Adapter la qualité au procédé, et non pas seulement aux spécifications
Je suis convaincu que le choix de la qualité des matières premières est plus déterminant dans la production de masse qu'on ne le croit souvent. Un matériau peut sembler parfait sur le papier ; pourtant, même de légères variations de consistance ou de procédé de transformation peuvent engendrer des problèmes dès que la production s'accroît.
Il y a quelques années, j'ai collaboré avec une usine qui avait opté pour une grade SBS moins cher afin de réduire ses coûts. Lors des essais à petite échelle, tout semblait aller pour le mieux. Mais dès qu'ils sont passés à la production à grande échelle, le taux de rebut a commencé à grimper en l'espace de deux semaines. Le nouveau grade présentait des variations entre lots bien plus importantes que celles indiquées dans la fiche technique. Il a fallu près d'un mois pour remonter jusqu'à ce changement, car, sur le papier, rien n'apparaissait anormal. Une fois revenus au grade d'origine, le taux de rebut est rapidement revenu à la normale, en l'espace de quelques jours.
C'est pourquoi, lorsque je choisis une nuance, je ne me contente pas d'examiner les fiches techniques. Je m'attarde aussi sur la manière dont cette nuance se comporte dans le processus précis auquel elle sera soumise. Une nuance qui tolère un peu plus de marges tout en offrant une robustesse constante s'avère souvent plus performante en production de masse. Cela est vrai, même comparée à une nuance aux spécifications plus strictes mais dont la stabilité n'a pas été suffisamment éprouvée.
Les fabricants qui réduisent les variations inutiles ont généralement une habitude commune : ils choisissent des matériaux qui s'adaptent de manière fiable à leur processus existant, plutôt que de rechercher la qualité affichant les meilleurs chiffres sur le papier. Cette simple pratique permet d'éviter une part importante des rebuts évitables, et ce, avant même le démarrage de la production.
Comment standardiser les opérations de production afin de réduire les déchets de SBS dans la fabrication à long terme ?
À long terme, la fabrication récompense davantage la constance que n'importe quelle solution ponctuelle. Sans norme, chaque poste de travail peut, insensiblement, s'orienter dans une direction différente.
La standardisation des opérations de production réduit les déchets de SBS en assurant l'homogénéité des étapes de process, des paramètres et des modes de manutention d'un poste à l'autre, quel que soit le quart de travail. Des procédures claires et une surveillance régulière permettent de limiter les petites variations qui, au fil du temps, se traduisent par des rebuts. Les normes doivent toutefois prévoir une marge de réglage, mais à partir d'un point de départ stable. [2][4][5]
Construire une base répétable
Pour la fabrication à long terme, je suis convaincu que la plus grande opportunité réside souvent dans la standardisation. Des procédures opérationnelles claires, des paramètres de traitement stables, une gestion cohérente des matériaux et une surveillance régulière contribuent tous à réduire les variations de production évitables. [2][4]
La standardisation ne signifie pas qu'un processus n'aura jamais besoin d'être ajusté. Elle implique que les ajustements s'opèrent à partir d'une base maîtrisée et reproductible, plutôt que sur la base de conjectures. Lorsque chaque changement de poste suit les mêmes étapes, il devient beaucoup plus facile d'identifier la véritable cause d'une hausse soudaine des rebuts, car moins de variables évoluent simultanément.
Voici comment je compare une ligne non normalisée à une ligne standardisée.
|
Zone |
Sans opérations standard |
Avec les opérations standard |
|
Passation de poste |
Notes incohérentes |
Liste de contrôle claire et reproductible |
|
Paramètres de configuration |
Ajusté par la mémoire |
Documenté et verrouillé |
|
Manutention des matériaux |
Varie selon l'opérateur |
Procédure fixe pour tous |
|
Suivi des problèmes |
Difficile d'isoler la cause |
Plus simple, moins de variables |
Dans la production de masse chez SBS, des taux de rebut plus faibles résultent généralement d'un meilleur contrôle des procédés, et non pas simplement d'un changement de matériau. L'objectif est d'identifier précisément les sources de variation. Cela nous permet d'établir des liens plus étroits entre les matières premières, la formulation, les processus de transformation et les opérations quotidiennes. [1][2][4]
Conclusion
Des taux de rebut SBS plus faibles résultent d'une maîtrise des processus, et non pas uniquement de modifications des matériaux. Il suffit d'améliorer le maillon le plus faible, puis d'harmoniser l'ensemble du système. Chez Yudahang, nous collaborons quotidiennement avec les fabricants. Nous les aidons à intégrer les matières premières, la formulation et les procédés dans un système stable et performant.
Références
[1] Holden, G., Kricheldorf, H. R., et Quirk, R. P. (Dir.). Élastomères thermoplastiques : Manuel des copolymères à blocs. Hanser Publishers.
[2] Morton-Jones, D. H. Traitement des polymères. Springer Science & Business Media.
[3] White, J. L., et Potente, H. Ingénierie du caoutchouc : comment concevoir des pièces en caoutchouc. Hanser Publishers.
[4] Montgomery, D. C. Introduction au contrôle statistique de la qualité. Wiley.
[5] Juran, J. M., et Godfrey, A. B. (Dir.). Manuel de la qualité de Juran. McGraw-Hill.
[6] Encyclopédie de la technologie chimique Kirk-Othmer. Traitement des polymères et matériaux élastomères. Wiley.